Φ2190×22mm螺旋管下线 首批86支发往邯郸供热主干网
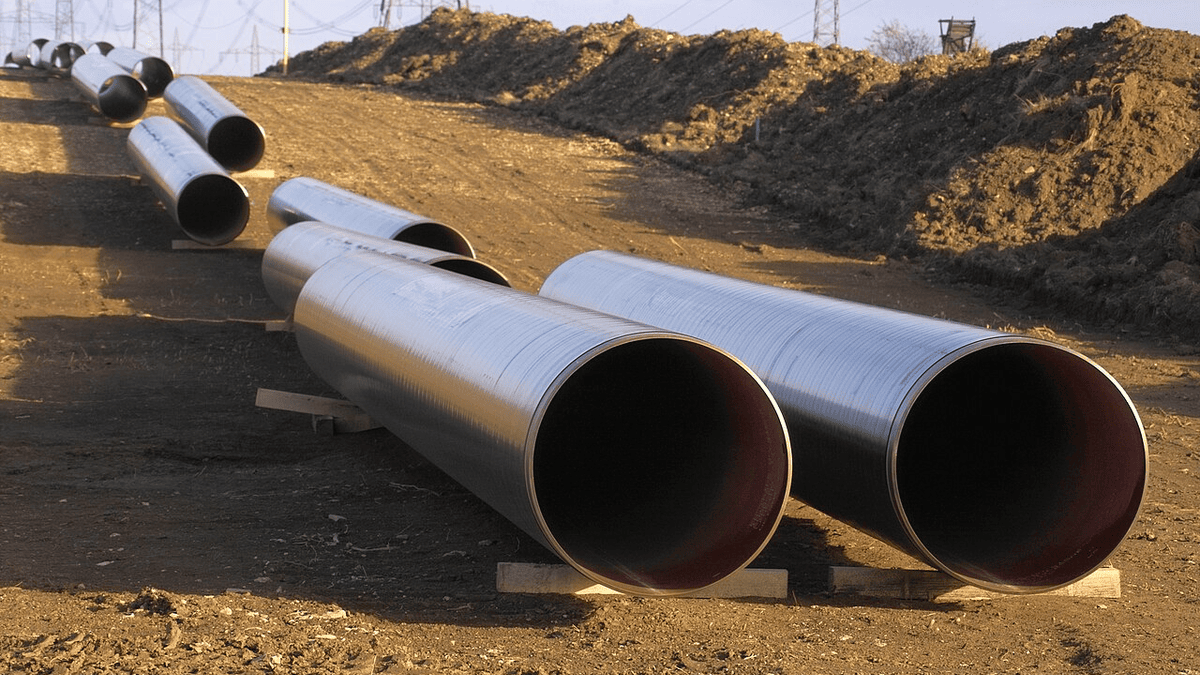
4月8日上午,邢台市管道制造厂成型二车间完成一批Φ2190×22毫米螺旋管的终检,86支管体在当天下午完成装车,目的地是邯郸市热力公司的一处供热主干网改扩建工地。
这批管的规格与工艺
该批管外径2190毫米、壁厚22毫米,材质Q355B,执行GB/T 9711-2017的PSL2等级。成型时带钢宽度取1550毫米,成型角调到18.6度,单支成型时间18分钟,比Φ1420规格多用约4分钟。
内焊与外焊均采用双丝埋弧焊,前丝电流1250安、后丝900安,焊速1.6米每分钟。终检记录显示,86支管的焊缝余高最大2.8毫米,错边量最大1.1毫米,两项都在标准限值内。
水压与探伤数据
每支管做2.5兆帕水压试验,稳压10秒,数据采集仪每0.5秒记录一次压力值,86支全部无压降。超声检测覆盖内外焊缝全长,射线抽检按20%执行,共拍片34张,未出现Ⅲ级及以上缺陷。
邯郸工地的监理要求附加一份管端椭圆度记录,厂内质检科在4月8日当天补测了每支管距端口200毫米处的圆度,最大偏差3.2毫米,小于外径的0.2%。
运输与到场安排
12.6米定尺管单支重约8.4吨,装车按每车5支配载,管间加软质隔垫,支点距管端2.5米。按4月8日的发车计划,首批86支分5车运抵邯郸,最晚一车在4月12日上午到场,现场随车交付材质单、水压曲线与探伤报告。
该规格的工艺卡在4月9日完成修订,成型角允许范围收窄到18.4至18.8度,焊速上限从1.7米每分钟降到1.6米。下一批同规格管安排在5月6日投产,数量120支,用于邯郸同一主干线的东段。
邯郸工地要求管端涂一层可焊性底漆,厂内在4月10日补做了86支,漆膜厚度12微米。现场焊接从4月15日开始,日均完成9道口,预计5月20日完成全部对接。
该批管用17.5米平板车运输,每车5支,支间垫50毫米橡胶垫。到邯郸后监理抽测8支的外径与壁厚,最大偏差1.6毫米与0.5毫米,均在合同公差内。装车时每支管端加了临时护圈,共86个,防止运输途中坡口碰伤。