Φ630大口径法兰生产线投产 年产能1.2万吨
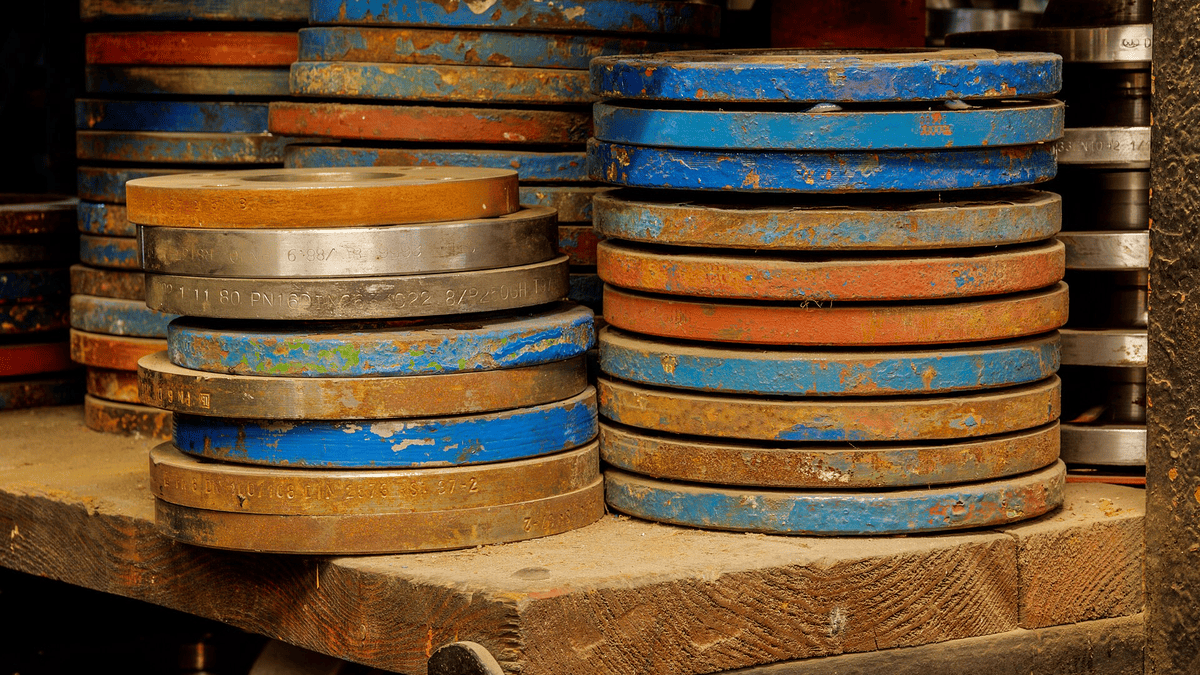
11月3日,邢台市管道制造厂管件车间的Φ630大口径法兰生产线完成72小时试运行,设计年产能1.2万吨,首月计划排产DN800至DN1200规格共420件。
设备与工艺配置
该线配置8000吨碾环机一台、数控立车两台和台车式热处理炉一座,可做DN600至DN1200、PN16至PN63的对焊法兰。碾环后的锻件晶粒沿周向流动,密封面致密度高于钢板切割件。
试运行期间加工了DN1000、PN25的20#法兰18件,单件毛坯重约1.1吨,碾环时间22分钟,立车加工密封面用时3.5小时。
精度与检测
密封面平面度用0.05毫米塞尺检查,18件全部不入;螺栓孔中心圆直径偏差最大0.4毫米,孔距偏差正负0.3毫米。超声波探伤按JB/T 4730.3的Ⅱ级验收,未发现当量超过Φ2毫米的缺陷。
热处理炉的有效区尺寸为6米×3米×2.5米,DN1200法兰单件入炉,600摄氏度保温4小时后随炉冷却,硬度实测HB165至HB182。
产能与交期
按单班8小时计算,该线月产DN800以上法兰约350件,年产能1.2万吨。投产后,大口径法兰的交期从原来的35天缩短到18天,DN600以下规格仍由原有两条线生产。
首月420件中,DN1000占180件、DN1200占96件,其余为DN800。密封面粗糙度实测Ra3.2至Ra3.6,按HG/T 20592的PN25要求车削,24对配对试验的法兰全部一次贴合。
投产后第3周,该线的设备综合效率为78%,主要停机原因是模具更换,单次换模约95分钟。厂内计划12月增加1套快换工装,把换模时间压到60分钟以内。
该线锻件加热采用中频感应炉,DN1000毛坯加热时间14分钟,温度均匀性偏差不超过15摄氏度。模具费按规格分摊,DN1200单套模具约8万元,可用约3000件。该线的操作人员共12名,其中6名持有锻工中级证,换模作业由2人配合完成,单次记录须签字确认。